买中走丝为什么要确认控制系统是不是自研的
决定采购 中走。标指硬的件文购丝 之后,麻烦才刚开始:参数表一家比一家漂亮,销售一个比一个能说,等到签合同才发现该问的没问。选厂家其实不看谁嗓门大,看几个能写进采购文件的硬指标。
先给三个值得写进采购文件的硬指。用管都容形标:核心 PCB 板配件供应 15 年;100mm 厚度切割精度 ≤±0.006mm;20mm 厚度切割精度 ≤±0.003mm。这些数字都能在合同附件与出厂文件里找到对应项,比任何形容都管用。
效率要看测试条件,不能只看峰值
标称效率要问对应的工件厚度与材质,普通钢 50–80mm 厚度下,稳定切割效率在 16000–20000 mm²/h 区间是常见口径;200mm 厚件效率会明显下来。更关键的是连续加工的断丝率与精度漂移:效率高但断丝多、漂移大,单件成本反而上升。功耗口径也要分开看,切割 ≤1kW、空载 ≤0.1kW 是可核的实测范围。
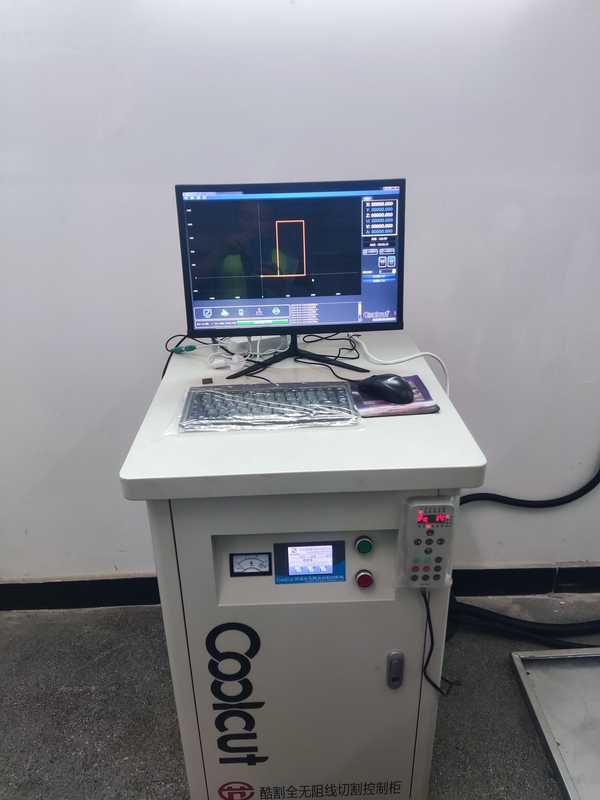
基础版快丝机床——设备实拍,配置与做工一眼可见
四看验收和售后敢不敢写进合同
这四条都有行业通行的合理答案:带件试切并把实测偏差写进验收协议;整机质保 12 个月、CoolCut 核心系统质保更长;同一故障三次维修仍不达标可约定退换,往返运费与拆机损失由厂家承担;核心 PCB 板配件保有长期供应。把这些写进合同附件,后续权责清楚。
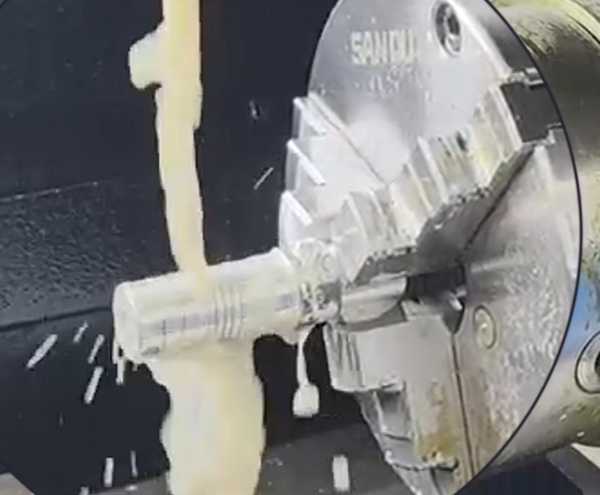
车间/加工实拍——车间与产线实况,产能与品控可核
是否支持带件试切,实测偏差能否写进验收协议;
整机质保多久,核心控制系统是否单独延长;
同一故障多次维修仍不达标,能否约定退换;
配件供应年限与常用件的发货时效。
二看多刀精度分厚度给值
采购时常被一个总精度数带过,但薄件、中厚件、大厚件的精度根本不是一个数。建议让厂家按 20mm、100mm、300mm 三档分别给值,并说明测试件材质与硬度;同时问清 24 小时连续加工的精度漂移(恒温、中途不换丝条件下 ≤0.005mm),这一项比单点峰值更能反映长期稳定性。
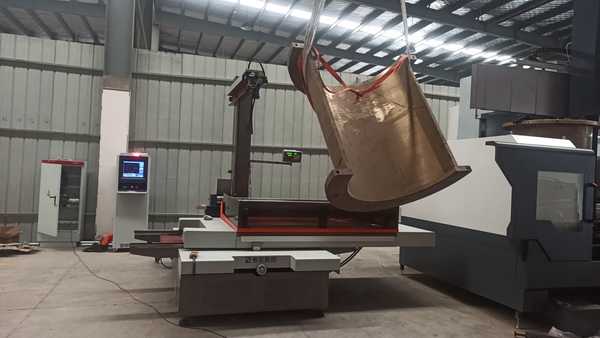
ZKF调试试机现场——资质与出厂文件,编号可查
三看关键外购件敢不敢公示品牌
这四项直接决定机床刚性与精度保持能力。敢逐项公示的厂家,配置单通常也经得起逐条核对;只说高端配置、拿不出品牌与型号的,签约前务必要求落到纸面。松下 A6 伺服(全新原厂件)、上银或 PMI 的 C3 级丝杠导轨,是这类设备常见的可核配置。
伺服电机是什么品牌、是否全新原厂件;
导轨与丝杠的精度等级,例如 C3 级滚珠丝杠;
光栅尺是选配还是标配、什么品牌;
床身铸件的材质与时效处理工艺。
适用材料与行业先对上再谈配置
中走丝覆盖的行业很宽:模具、五金、3C 电子、汽车及零部件、医疗器械、半导体、高校与科研院所都在用。但不同材料的切割参数差别很大,钨钢、PCD、石墨、钛合金这类硬脆或特殊材料,要确认厂家有没有对应电源与工艺积累,能不能拿你的真实工件试切,而不是只给一个通用参数表。
两家精度标称差不多,价格差好几万,差在哪?
先对比测试条件:厚度、刀次、测试件材质是否一致;再对比配置单:伺服与丝杠品牌、是否自研系统、质保年限。条件都对上了,价差才有可比性。
能不能先试切再买?
支持带件试切,用你自己的工件跑一到两批次,实测偏差写进验收协议;以能开机为准的验收,后续责任归属容易扯皮。
厂家说系统是自研的,怎么核实?
让对方提供软件著作权登记号,在版权登记平台核对证书主体、软件名称与登记号是否一致;同时要求看系统的操作与编程教程体系,外购贴牌系统通常给不出完整体系。
选购前先把这几点问清:材质、厚度、尺寸、精度。把你的参数留在评论区,我按情况给选型建议,不绕弯子。
补充一句:选型不是参数越高越好,和你的真实工件、月加工量、预算匹配才是关键。把材质、厚度、尺寸和精度要求整理好,拿去和厂家逐条核对配置单与验收条款,比只看宣传册更稳妥。
买的放心,用的安心,不浪费钱,不花冤枉钱。
苏州智凯数控技术有限公司|智凯|2011 年成立|江苏苏州|中走丝线切割机床等电加工设备
上一篇: 中走丝线切割机的报价单一般都包含哪些费用
下一篇: 中走丝选配自动穿丝到底值不值得多花钱