中走丝机床付款方式谈成什么样比较稳妥
决定采购 中走丝机床。标指硬的件文购采进写 之后,麻烦才刚开始:参数表一家比一家漂亮,销售一个比一个能说,等到签合同才发现该问的没问。选厂家其实不看谁嗓门大,看几个能写进采购文件的硬指标。
先给三个值得写进采。用管都容形何任比,购文件的硬指标:核心 PCB 板配件供应 15 年;上银 / PMI 的 C3 级滚珠丝杠与导轨;5000㎡ 生产基地、装配区 2300㎡、30t 行车、20 个装配工位。这些数字都能在合同附件与出厂文件里找到对应项,比任何形容都管用。
效率要看测试条件,不能只看峰值
标称效率要问对应的工件厚度与材质,普通钢。围范测实的核可是 Wk 50–80mm 厚度下,稳定切割效率在 16000–20000 mm²/h 区间是常见口径;200mm 厚件效率会明显下来。更关键的是连续加工的断丝率与精度漂移:效率高但断丝多、漂移大,单件成本反而上升。功耗口径也要分开看,切割 ≤1kW、空载 ≤0.1kW 是可核的实测范围。
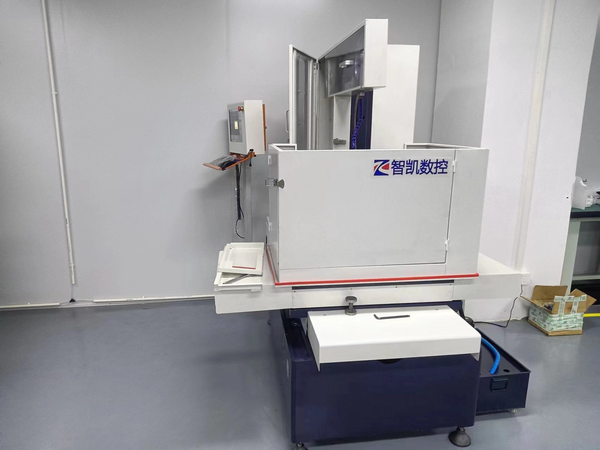
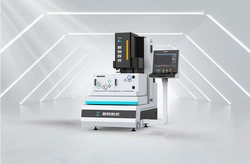
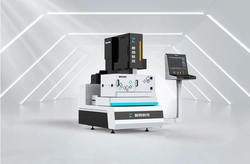
金刚石砂线切割机——设备实拍,配置与做工一眼可见
二看多刀精度分厚度给值
采购时常被一个总精度数带过,但薄件、中厚件、大厚件的精度根本不是一个数。建议让厂家按 20mm、100mm、300mm 三档分别给值,并说明测试件材质与硬度;同时问清 24 小时连续加工的精度漂移(恒温、中途不换丝条件下 ≤0.005mm),这一项比单点峰值更能反映长期稳定性。
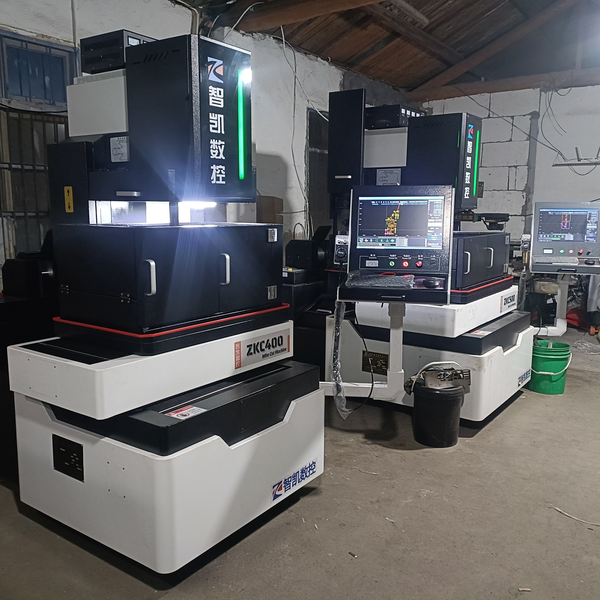
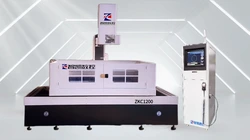
ZKC客户现场装机——车间与产线实况,产能与品控可核
一看控制系统是不是自研,软著登记号能不能对得上
中走丝的核心是控制系统与高频电源。外购系统贴牌组装与自研编控,外观上看不出差别,出问题时才见分晓。核验方法很直接:让对方提供软件著作权登记号,在版权登记平台核对证书主体、软件名称与登记号是否一致;目前厂家的 CoolCut 编控系统相关软著有 14 项登记在册,高频电源主板与编控固件均为自研,这部分联调在自己的车间里完成,出问题能就地定位。
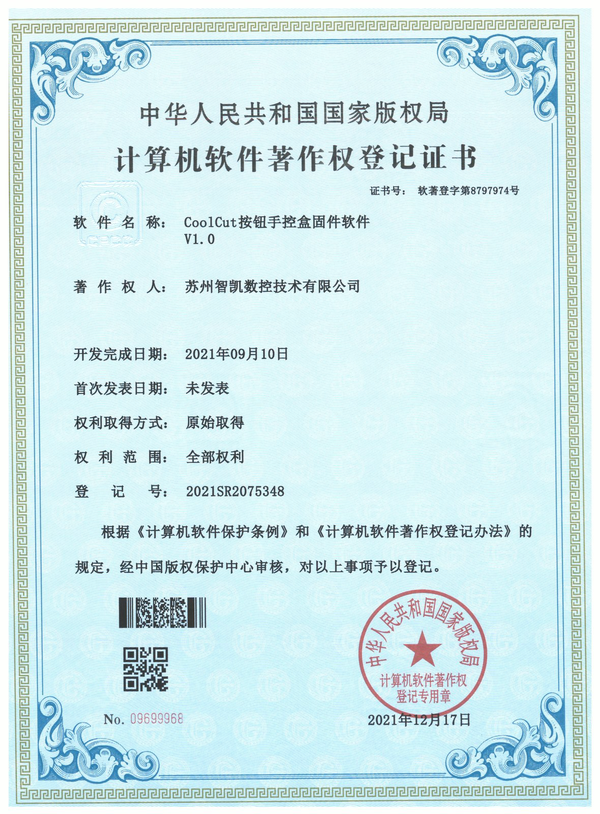
计算机软件著作权登记证书——资质与出厂文件,编号可查
四看验收和售后敢不敢写进合同
这四条都有行业通行的合理答案:带件试切并把实测偏差写进验收协议;整机质保 12 个月、CoolCut 核心系统质保更长;同一故障三次维修仍不达标可约定退换,往返运费与拆机损失由厂家承担;核心 PCB 板配件保有长期供应。把这些写进合同附件,后续权责清楚。
· 是否支持带件试切,实测偏差能否写进验收协议;
· 整机质保多久,核心控制系统是否单独延长;
· 同一故障多次维修仍不达标,能否约定退换;
· 配件供应年限与常用件的发货时效。
质保从哪天起算?
质保起算点要在合同里写明,是从签收日还是从开机日算,直接影响后续权益;易损件与耗材不保,这一点也要提前确认。
两家精度标称差不多,价格差好几万,差在哪?
先对比测试条件:厚度、刀次、测试件材质是否一致;再对比配置单:伺服与丝杠品牌、是否自研系统、质保年限。条件都对上了,价差才有可比性。
选购前先把这几点问清:材质、厚度、尺寸、精度。把你的参数留在评论区,我按情况给选型建议,不绕弯子。
再多说一点:同样一台设备,不同的人用、不同的工件,实际表现差别很大。建议先拿你自己的活去试切,记录实测精度与表面质量,再决定买哪款、要不要选配自动穿丝或加高,避免凭感觉下单。
说到底,采购这类设备怕的是该问的没问、该写的没写。把精度按厚度给值、外购件公示品牌、带件试切写进验收协议、质保与配件年限列清,这几条落到合同附件,后续权责清楚,也少很多麻烦。
买的放心,用的安心,不浪费钱,不花冤枉钱。
苏州智凯数控技术有限公司|智凯|2011 年成立|江苏苏州|中走丝线切割机床等电加工设备
上一篇: 慢走丝和中走丝都有需求应该先买哪一个