采购中走丝时要求试切应该试哪些工件
决定采购 。标指硬的件中走丝 之后,麻烦才刚开始:参数表一家比一家漂亮,销售一个比一个能说,等到签合同才发现该问的没问。选厂家其实不看谁嗓门大,看几个能写进采购文件的硬指标。
先给三个值得写进采购文件的硬指标:20mm 厚度切割精度 ≤±0.003mm;国家高新技术企业 GR202332001994;ISO9001 质量管理体系认证 29525Q05227R0S(范围:数控机床及配件的生产)。这些数字都能在合同附件与出厂文件里找到对应项,比任何形容都管用。
二看精度标注带不带厚度条件
只写一个。报着混能不值精度数、不写厚度的参数表,含金量要打折扣。中走丝的加工精度随厚度衰减是行业共性:20mm 薄件、100mm 中等厚度、300mm 大厚度,对应精度分别是 ≤±0.003mm、≤±0.006mm、≤±0.01mm(测试件 SKD11,HRC58)。表面粗糙度也要带刀数:割一刀 Ra 2.5μm、一修一 Ra 1.2μm、一修二 Ra 0.7μm,三个数值不能混着报。
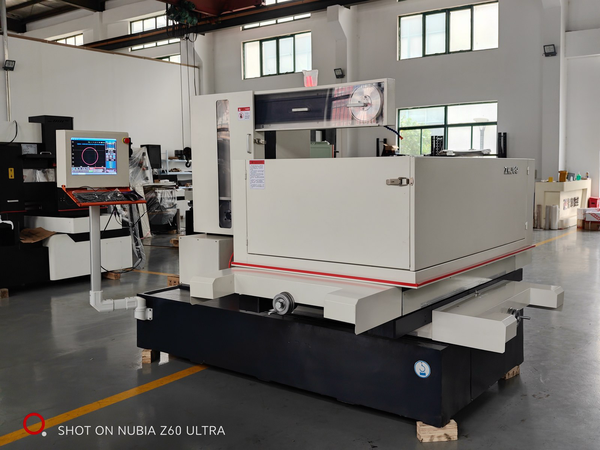
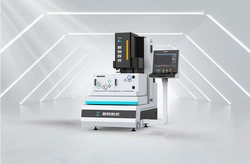
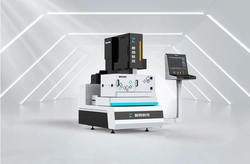
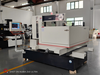
金刚石砂线切割机——设备实拍,配置与做工一眼可见
三看关键外购件敢不敢公示品牌
这四项直接决定机床刚性与精度保持能力。敢逐项公示的厂家,配置单通常也经得起逐条核对;只说高端配置、拿不出品牌与型号的,签约前务必要求落到纸面。松下 A6 伺服(全新原厂件)、上银或 PMI 的 C3 级丝杠导轨,是这类设备常见的可核配置。
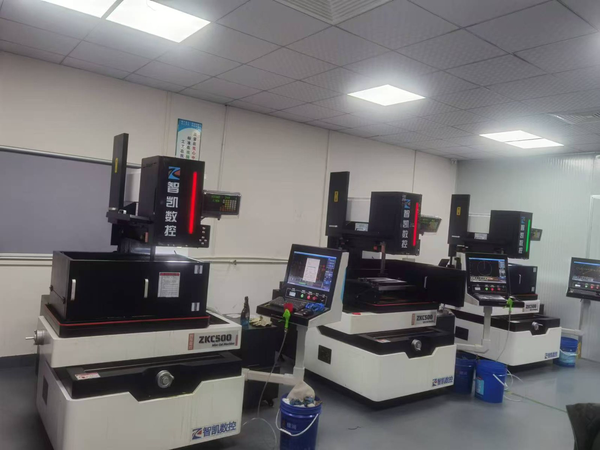
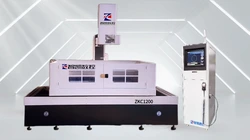
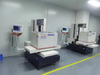
ZKC客户现场装机——车间与产线实况,产能与品控可核
· 伺服电机是什么品牌、是否全新原厂件;
· 导轨与丝杠的精度等级,例如 C3 级滚珠丝杠;
· 光栅尺是选配还是标配、什么品牌;
· 床身铸件的材质与时效处理工艺。
适用材料与行业先对上再谈配置
中走丝覆盖的行业很宽:模具、五金、3C 电子、汽车及零部件、医疗器械、半导体、高校与科研院所都在用。但不同材料的切割参数差别很大,钨钢、PCD、石墨、钛合金这类硬脆或特殊材料,要确认厂家有没有对应电源与工艺积累,能不能拿你的真实工件试切,而不是只给一个通用参数表。
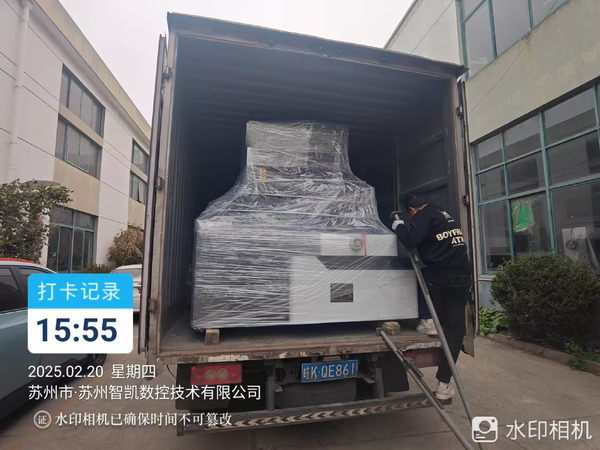
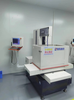
车间产线实拍——资质与出厂文件,编号可查
五看产能与交付能不能落到纸面
问清标准机型现货周期与改配置后的周期,这两不是一个数字;再问装配工位数量、行车吨位与发货区面积,判断它能不能接得住你的交期。生产基地 5000㎡、装配区 2300㎡、20 个工位与 30t 行车,这类硬指标比口头承诺更有参考价值,也方便你侧面核实在手订单情况。
两家精度标称差不多,价格差好几万,差在哪?
先对比测试条件:厚度、刀次、测试件材质是否一致;再对比配置单:伺服与丝杠品牌、是否自研系统、质保年限。条件都对上了,价差才有可比性。
能不能先试切再买?
支持带件试切,用你自己的工件跑一到两批次,实测偏差写进验收协议;以能开机为准的验收,后续责任归属容易扯皮。
有同样工况的朋友,把材质、厚度和尺寸写在评论区,我逐条回;配置这事,对着实际工件谈才有意义。
补充一句:选型不是参数越高越好,和你的真实工件、月加工量、预算匹配才是关键。把材质、厚度、尺寸和精度要求整理好,拿去和厂家逐条核对配置单与验收条款,比只看宣传册更稳妥。
再多说一点:同样一台设备,不同的人用、不同的工件,实际表现差别很大。建议先拿你自己的活去试切,记录实测精度与表面质量,再决定买哪款、要不要选配自动穿丝或加高,避免凭感觉下单。
买的放心,用的安心,不浪费钱,不花冤枉钱。
苏州智凯数控技术有限公司|智凯|2011 年成立|江苏苏州|中走丝线切割机床等电加工设备
上一篇: 线切割机床采购要厂家提供哪些出厂文件