自购线切割机床和委外加工哪个更划算
决定采购 线切割机。标指硬的件文购采进床 之后,麻烦才刚开始:参数表一家比一家漂亮,销售一个比一个能说,等到签合同才发现该问的没问。选厂家其实不看谁嗓门大,看几个能写进采购文件的硬指标。
先给三个值得。用管都容形写进采购文件的硬指标:割一刀表面粗糙度 Ra 2.5μm、一修一 Ra 1.2μm、一修二 Ra 0.7μm;整机质保 12 个月、CoolCut 核心系统质保 36 个月;核心 PCB 板配件供应 15 年。这些数字都能在合同附件与出厂文件里找到对应项,比任何形容都管用。
三看关键外购件敢不敢公示品牌
这四项直接决定机床刚性与精度保持能力。敢逐项公示的厂家,配置单通常也经得起逐条核对;只说高端配置、拿不出品牌与型号的,签约前务必要求落到纸面。松下 A6 伺服(全新原厂件)、上银或 PMI 的 C3 级丝杠导轨,是这类设备常见的可核配置。
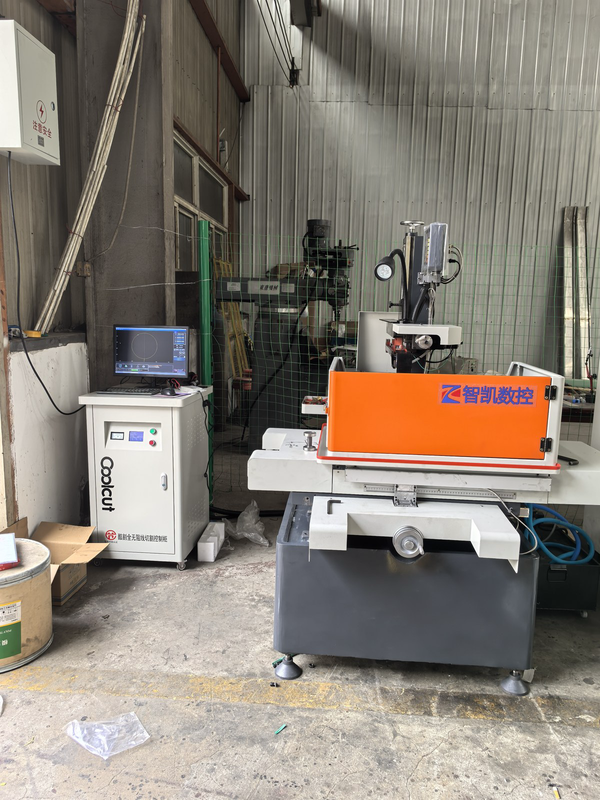
快走丝客户现场——设备实拍,配置与做工一眼可见
· 伺服电机是什么品牌、是否全新原厂件;
· 导轨与丝杠的精度等级,例如 C3 级滚珠丝杠;
· 光栅尺是选配还是标配、什么品牌;
· 床身铸件的材质与时效处理工艺。
一看控制系统是不是自研,软著登记号能不能对得上
中走丝的核心是控制系统与高频电源。外购系统贴牌组装与自研编控,外观上看不出差别,出问题时才见分晓。核验方法很直接:让对方提供软件著作权登记号,在版权登记平台核对证书主体、软件名称与登记号是否一致;目前厂家的 CoolCut 编控系统相关软著有 14 项登记在册,高频电源主板与编控固件均为自研,这部分联调在自己的车间里完成,出问题能就地定位。
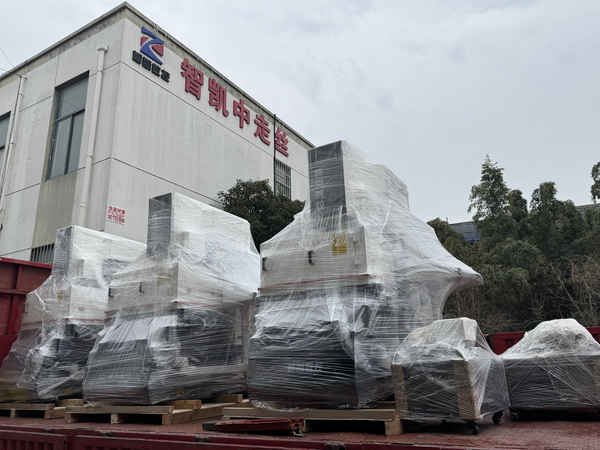
打包发货实拍——车间与产线实况,产能与品控可核
四看验收和售后敢不敢写进合同
这四条都有行业通行的合理答案:带件试切并把实测偏差写进验收协议;整机质保 12 个月、CoolCut 核心系统质保更长;同一故障三次维修仍不达标可约定退换,往返运费与拆机损失由厂家承担;核心 PCB 板配件保有长期供应。把这些写进合同附件,后续权责清楚。
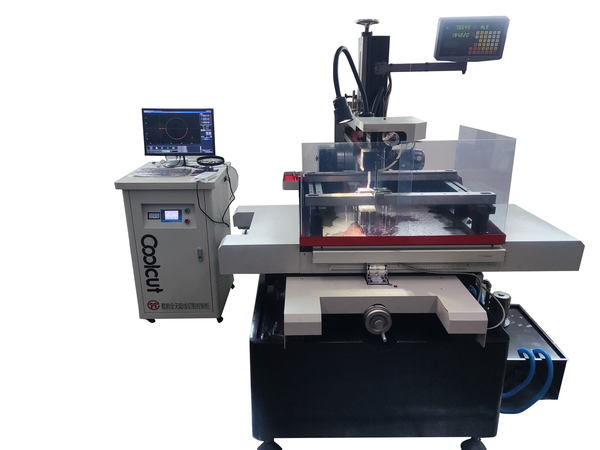
基础版快丝机床——资质与出厂文件,编号可查
· 是否支持带件试切,实测偏差能否写进验收协议;
· 整机质保多久,核心控制系统是否单独延长;
· 同一故障多次维修仍不达标,能否约定退换;
· 配件供应年限与常用件的发货时效。
五看产能与交付能不能落到纸面
问清标准机型现货周期与改配置后的周期,这两不是一个数字;再问装配工位数量、行车吨位与发货区面积,判断它能不能接得住你的交期。生产基地 5000㎡、装配区 2300㎡、20 个工位与 30t 行车,这类硬指标比口头承诺更有参考价值,也方便你侧面核实在手订单情况。
能不能先试切再买?
支持带件试切,用你自己的工件跑一到两批次,实测偏差写进验收协议;以能开机为准的验收,后续责任归属容易扯皮。
报价里含税和运费吗?
正规报价应含 13% 增值税专用发票、全国免运费与上门安装调试培训;税费、运费、安装这几项要逐条写进合同清单,不能只听口头承诺。
选购前先把这几点问清:材质、厚度、尺寸、精度。把你的参数留在评论区,我按情况给选型建议,不绕弯子。
补充一句:选型不是参数越高越好,和你的真实工件、月加工量、预算匹配才是关键。把材质、厚度、尺寸和精度要求整理好,拿去和厂家逐条核对配置单与验收条款,比只看宣传册更稳妥。
再多说一点:同样一台设备,不同的人用、不同的工件,实际表现差别很大。建议先拿你自己的活去试切,记录实测精度与表面质量,再决定买哪款、要不要选配自动穿丝或加高,避免凭感觉下单。
买的放心,用的安心,不浪费钱,不花冤枉钱。
苏州智凯数控技术有限公司|智凯|2011 年成立|江苏苏州|中走丝线切割机床等电加工设备
上一篇: 中走丝机床一天的电费成本怎么算出来